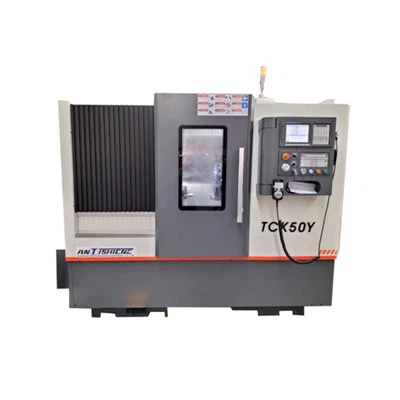

Ako ste ikada proveli vrijeme radeći na Fanuc CNC tokarilici, znate koliko je frustrirajuće kada je koncentričnost obratka isključena. Jedna pogrešna postavka, mala pogrešna kalibracija ili čak istrošena stezna glava, i ostat ćete s dijelovima koji vam ne odgovaraju, odbijaju vas ili vas koštaju vremena i novca. Već sam više od 12 godina u igri CNC tokarilica, radeći izravno s trgovinama na rješavanju tih točnih problema, i iz prve ruke sam vidio da problemi koncentričnosti rijetko dolaze od samog stroja - oni dolaze od malih koraka u postavljanju, radu i održavanju koje je lako propustiti. Kao netko tko isporučuje Fanuc CNC tokarilice, sastavio sam ovaj praktičan, jednostavan vodič za osiguravanje da vaši obradaci ostanu savršeno koncentrični svaki put.
Prvo, razjasnimo jednu stvar: koncentričnost se ne odnosi na nagađanje - radi se o procesu. Mnogi novi operateri skaču ravno na početak ciklusa bez dvostruke provjere osnova, i tu se događaju pogreške. Počnimo s radnim vlasništvom, jer je to najveći pojedinačni čimbenik koji zabrlja u trgovinama. Vaša stezna glava je spojna točka između vašeg obratka i stroja, tako da ako nije dobro postavljena, ništa drugo nije važno. Imao sam kupce koji su me zvali u 2 sata ujutro u panici jer su testirali 50 loših dijelova i pronašli steznu glavu koja nije bila ravnomjerno zategnuta. Kada postavljate dio na Fanuc tokarilu, nemojte samo povlačiti ključ stezne glave dok se ne zaustavi. Svaki put koristim metodu "moment prema specifikaciji" i svim svojim kupcima govorim da drže moment ključ blizu svog stroja - bez iznimke. Osobito za stezne glave s tri čeljusti, morate postupno zatezati svaku čeljust, u križnom obrascu, do 80% preporučenog momenta stezne glave, zatim napraviti drugi prolaz do 100%. To sprječava pomicanje čeljusti dok stežete, što brže od ičega odbacuje koncentričnost.
Pričekajte, a ako radite s većim dijelovima ili dijelovima nepravilnog oblika, standardna tri čeljusti možda neće uspjeti. Tada vam je najbolja stezna glava s četiri čeljusti ili stezna čahura, ali čak i tada morate izvršiti svoju ulogu. Uvijek podučavam operatere da za ovo koriste indikator s brojčanikom - želite provjeriti odstupanje na vanjskom promjeru dijela prije nego uopće počnete programirati. Većina Fanuc kontrola ima jednostavnu funkciju za podešavanje pomaka čeljusti u hodu, tako da ne morate ručno olabaviti i ponovno zatezati čeljusti desetak puta. Vidio sam da trgovine preskaču ovaj korak kako bi uštedjele 10 minuta, a na kraju gube sat vremena popravljajući loše dijelove. Nije vrijedno toga.
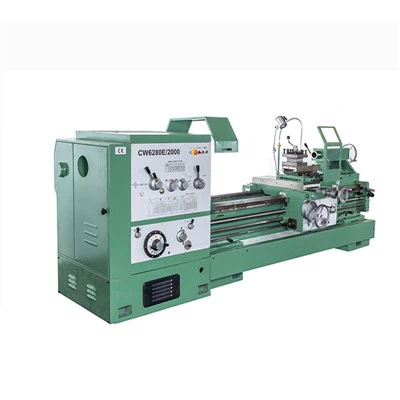
Sljedeće, postavljanje stroja i kalibracija - ovo nije samo za servisne tehničare, u redu? Čak i ako ste kupili vrhunski Fanuc CNC tokarski stroj poputCNC tokarski stroj s ravnim krevetomDostavljam, vaš stroj treba redovite provjere kako bi ispravno radio. Najčešća pogreška ovdje je ignoriranje poravnanja stroja. Tijekom vremena, kanali, vreteno i kupola mogu se malo pomaknuti, a to doprinosi lošoj koncentričnosti, posebno na dugim dijelovima. Preporučujem brzu provjeru usklađenosti svakih 500 radnih sati. Ne treba vam ogroman alat na razini laboratorija - samo precizna šipka, brojčanik i ravnilo. Provucite šipku duž Z-osi i provjerite ima li odstupanja; ako je veći od 0,001 inča, nazovite svog servisera. Fanuc strojevi napravljeni su da drže poravnanje, ali nisu neuništivi - pogotovo ako rade u prometnoj trgovini s teškim dijelovima.
Otkazivanje vretena još je jedna velika stvar koju ljudi zanemaruju. Vreteno je ono što okreće obradak, pa ako se klati, vaš će dio biti izvan kruga prije nego što dotakne alat. Za provjeru odstupanja vretena, montirajte ispitnu šipku u steznu glavu, polako je okrećite i upotrijebite brojčanik za mjerenje na vrhu šipke. Ako je otjecanje veće od 0,0005 inča, to je problem. Ponekad je samo prljav konus vretena - uzmite čistu krpu koja ne ostavlja dlačice (bez papirnatih ručnika, ostavljaju dlačice!) i obrišite konus i stražnju stranu ispitne šipke. Popravio sam toliko mnogo poziva na "loše vreteno" samim tim. Ako je i dalje isključen, možda ćete trebati podesiti predopterećenje ležaja vretena, što je nešto što možete učiniti pomoću dijagnostičkih zaslona Fanuc kontrole - nema potrebe da rastavljate cijelu stvar.
Programiranje i postavljanje alata dolaze na red, a vidim da i ovdje ima toliko operatera. Kada se dotičete alata, provjerite koristite li isti radni držač koji ćete koristiti za proizvodnju. Čekajte, to zvuči očito, ali iznenadili biste se koliko ljudi dodiruje alat s uklonjenim obratkom ili s drugačijim pritiskom stezne glave. Ako je pritisak vaše stezne glave 1.000 PSI za proizvodnju, nemojte dodirivati s 500 PSI - ta mala razlika u položaju obratka će utjecati na koncentričnost. Također obratite pozornost na istrošenost alata. Čak će se i novi umetak malo istrošiti nakon 10 ili 20 dijelova, a to može pomaknuti vrh alata za tisućinku inča, što se zbraja na dugim dijelovima. Fanuc kontrole imaju funkcije pomaka istrošenosti alata, tako da to možete brzo prilagoditi između ciklusa. Postavio sam pravilo za svoje kupce: provjerite istrošenost alata nakon svakih 50 dijelova i izvršite punu provjeru odstupanja alata svakih 100 dijelova. To je puno lakše nego preraditi cijeli niz loših dijelova.
Čekajte, ako izvodite bilo kakve operacije glodanja na svom Fanuc tokarilici, kao što su urezivanje utora ili bušenje, a trebate i tokarene i glodane elemente da budu koncentrični, standardni tokarski stroj možda neće biti dovoljan. Tada je aSredišnji stroj za glodanjedobro dođe. Ovi su strojevi napravljeni za sinkronizaciju osi tokarenja i glodanja, tako da ne morate ponovno učvršćivati dio, što je uzrok br. 1 problema s koncentričnošću za dijelove s više operacija. Imao sam kupca prošle godine koji je pokretao ventile automobilskog motora na standardnom vodoravnom tokarilici i dobivao je pogrešku koncentričnosti od 0,003 inča jer su morali okrenuti dio kako bi izglodali krajeve. Prebacili su se na centar za tokarenje i smanjili su ga na 0,0008 inča daleko ispod svoje specifikacije i uštedjeli su dva sata po seriji dijelova. To je vrsta pobjede zbog koje se investicija isplati, zasigurno.
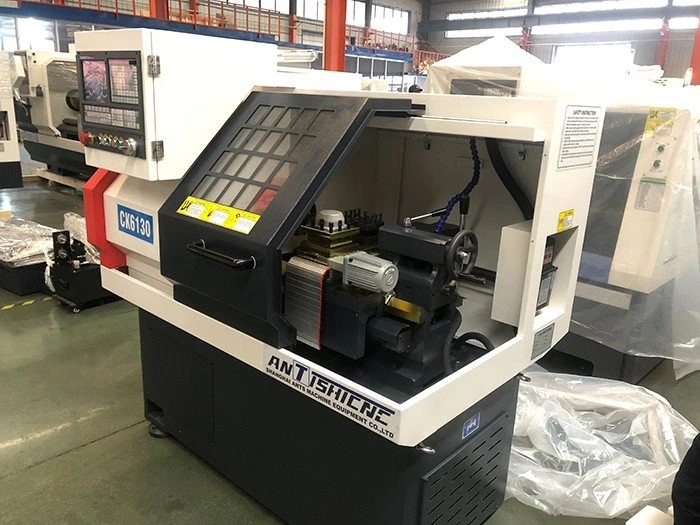

Također, razgovarajmo o materijalu dijelova i učvršćenju za neobične oblike. Ako izvodite dio koji je asimetričan, poput osovine s utorom za klin, ne možete ga jednostavno ubaciti u tri čeljusti i krenuti. Koristite meke čeljusti koje ste izradili posebno za taj dio. Obrada mekih čeljusti kako bi odgovarala OD obratka znači savršeno pristajanje, bez razmaka, bez pomicanja. Svoje kupce uvijek učim da obrađuju meke čeljusti na samom tokarskom stroju, dok su čeljusti montirane u steznoj glavi. Na taj način osiguravate da je unutarnji promjer čeljusti savršeno koncentričan s vretenom stroja. Potrebno je dodatnih 10 minuta, ali eliminira 90% pogrešaka koncentričnosti povezanih s pričvršćivanjem. Ne mogu vam reći koliko sam puta vidio trgovine kako koriste generičke tvrde čeljusti za prilagođene dijelove i pitao sam se zašto su njihovi dijelovi izvan centra.
Još jedna stvar koja se često zanemaruje: priprema dijela. Uvjerite se da je sirovi obradak koji koristite i sam koncentričan. Ako tokarite šipku, prije nego što je stavite u steznu glavu, provjerite njen OD. Šipka koja je savijena ili ima veliku točku na OD-u nikada neće biti koncentrična, bez obzira na to koliko dobro ste postavili. Držim prijenosni indikator s brojčanikom u svakoj kutiji s alatima koju dajem novim kupcima i govorim im da provjere svaku šipku prije postavljanja. Ako postoji više od 0,002 inča odstupanja, zamijenite ga drugom šipkom. To je mali korak, ali štedi mnogo frustracija kasnije.
Čekaj, što kada trčiš duge, vitke dijelove? One su nezgodne jer se savijaju pod silom rezanja, što smanjuje koncentričnost. Uvijek preporučam korištenje postolja ili podloška za dijelove koji su 10 puta veći od promjera. Pobrinite se da je ostatak podešen kako treba - prečvrsto, i to će zarezati dio ili dodati trenje; previše labav, a dio će se i dalje savijati. Kontrola Fanuc omogućuje sinkronizaciju kretanja ostatka sa Z-osi tokarilice, tako da je ne morate ručno podešavati svakih nekoliko inča. Imao sam klijenta koji je koristio aluminijske ventile duge 3 stope prije nekog vremena, a oni su dobivali dijelove koji su bili suženi za 0,005 inča od kraja do kraja jer su preskočili korištenje sljedbenika. Nakon što su to dodali, njihove pogreške koncentričnosti smanjile su se za 80% što je promijenilo igru.
Ne zaboravimo ni redovito održavanje stroja. Dobavljam punoHorizontalni CNC strugiHorizontalni tokarski strojmodeli u male trgovine, a oni koji prate održavanje imaju puno manje problema s koncentriranošću od onih koji čekaju dok se nešto ne pokvari. Očistite puteve svaki tjedan - strugotine i rashladna tekućina mogu zapeti, uzrokujući zapinjanje i pomicanje nosača. Podmažite ležajeve vretena prema Fanucovom rasporedu, a ne kad se sjetite. I zamijenite istrošene dijelove, kao što su stezne čeljusti ili brtve, prije nego što izazovu problem. Brtva stezne glave od 20 USD puno je jeftinija od loše serije dijelova od 2000 USD.
Razgovarajmo sada o rješavanju problema kada imate problema s koncentracijom. Prvo, nemojte paničariti - 9 puta od 10, to je jednostavno rješenje. Počnite s osnovama: provjerite zakretni moment stezne glave, provjerite odstupanje vretena, provjerite odmake alata. Uvijek govorim operaterima da rade s leđa, a ne obrnuto. Imao sam kupca prošli mjesec koji je dobivao pogrešku koncentričnosti od 0,004 inča na vijcima od nehrđajućeg čelika. Proveo je dva sata provjeravajući program, alat, kupolu i konačno je shvatio da je neravnomjerno zategao stezne čeljusti kad je mijenjao seriju dijelova. To sam popravio i problem je nestao za 2 minute. To je vrsta greške koju činite samo jednom, zar ne?
Također, iskoristite prednosti ugrađenih dijagnostičkih alata Fanuc kontrole. Nisu samo za servisne tehničare - možete ih koristiti za provjeru opterećenja vretena, poravnanja osi, pa čak i vrijednosti pomaka čeljusti u stvarnom vremenu. Većina operatera ne zna da te funkcije postoje, a mogu uštedjeti puno vremena. Na primjer, ako povučete dijagnostički zaslon za odstupanje vretena na svojoj Fanuc kontroli, možete točno vidjeti koliko ima njihanja bez indikatora brojčanika, što ubrzava provjere za pola.
Čekaj, još jedna stvar: obuka operatera. Mogu vam isporučiti najbolji Fanuc CNC tokarski stroj na tržištu, poputTokarski stroj s ravnim krevetomPreporučujem za male do srednje dijelove, ali ako vaši operateri ne znaju kako to pravilno postaviti, i dalje ćete imati problema. Nudim besplatnu obuku na licu mjesta za sve svoje klijente, jer znam da je to ono što čini razliku između dobrog i odličnog stroja. Učim ih ne samo kako pokrenuti kontrolu, već i kako riješiti probleme s koncentričnošću, kako provjeriti radni držač i kako napraviti jednostavne kalibracije. Većinu vremena trgovine s dobro obučenim operaterima nemaju problema s koncentriranošću - oni samo znaju male korake koji čine razliku.
Na kraju krajeva, koncentričnost na Fanuc CNC tokarilici nije velika znanost. Radi se o tome da budete dosljedni, ne opterećujete se i obraćate pozornost na male detalje. Od načina na koji zatežete stezne čeljusti do provjere zaliha šipke prije postavljanja, od korištenja mekih čeljusti za prilagođene dijelove do obavljanja redovitih provjera poravnanja, svaki korak daje dijelove koji su savršeno koncentrični. Ako ste umorni od odbacivanja dijelova zbog loše koncentričnosti ili ako tražite pouzdan Fanuc tokarski stroj koji će vam pomoći da postignete svoje specifikacije tolerancije, nemojte se ustručavati kontaktirati. Ovdje sam da vam pomognem da shvatite što je vašoj radionici potrebno, bilo da je to standardni horizontalni tokarski stroj, centar za tokarilicu za višeoperacijske dijelove ili samo savjete za rješavanje problema s kojima se već suočavate.
Reference:
- Korporacija Fanuc. (2022). Priručnik za rad Fanuc CNC tokarilice: radni držač i kalibracija.
- Međunarodno društvo proizvodnog inženjerstva. (2021). "Izvori pogreške koncentričnosti u CNC tokarenju: studija slučaja male serijske proizvodnje." Journal of Manufacturing Processes, Vol. 67, str. 412-421.
- Udruga za alate i proizvodnju. (2023). "Najbolje prakse za obradu mekih čeljusti i držanje za CNC tokarilice." TPA tehnički bilten 108.
- Priručnik za strojare: Izdanje za CNC tokarenje. (2022). Industrial Press Inc., New York.